抽象的な
予圧は、ベアリング用途、特に深溝玉軸受の重要な技術です。適切な予圧により、軸受の剛性、回転精度、寿命が大幅に向上し、振動や騒音も抑制されます。この記事では、深溝玉軸受の予圧に関する基本概念、主な機能、応用方法、推定原理、実際の考慮事項を体系的に説明します。

Ⅰプリロードとは何ですか?
予圧とは、取り付け時にベアリングに定格荷重とは逆方向の一定の初期荷重を加える作業を指します。この荷重により、外部荷重が加わっていない状態でも軸受の転動体(鋼球)と内外輪軌道との間に圧縮状態が生じ、軸受内部の初期すきまがなくなり、さらに一定の負すきま(予圧状態)が生じます。
簡単に言うと、プリロードは動作を開始する前にベアリングに内圧を加え、ベアリングに予張力を与えます。{0}}
Ⅱプリロードの主な機能
深溝玉軸受に適切な予圧を適用すると、次のような利点があります。
1. 軸方向および半径方向の剛性の向上:予圧によりボールと軌道面の接触点に弾性変形が生じます。外部荷重が加えられると、ベアリングはさらなる動きが起こる前にこの初期変形を克服する必要があり、その結果、変形に対する抵抗 (つまり剛性) が高くなります。これは、精密工作機械のスピンドルやギアボックスなど、高い剛性が必要なアプリケーションにとって非常に重要です。
2. 回転精度の向上:プリロードによりベアリングの内部クリアランスが排除され、シャフトのラジアル方向およびアキシアル方向の遊びが効果的に抑制され、スピンドルの振れが軽減されるため、より高い回転精度が保証されます。
3. 振動・騒音の抑制:クリアランスをなくすことで動作中にボール同士が衝突することがなくなり、振動や騒音が軽減されスムーズな動作が得られます。
4. 疲労寿命の延長 (特定の条件下):軽荷重またはさまざまな方向の荷重の下では、適切な予圧によって荷重がより多くのボールに均等に分散され、局所的な過度の応力が回避され、ベアリングの疲労寿命が延びる可能性があります。ただし、過剰な予圧はベアリングの寿命を大幅に短縮する可能性があることに注意してください。
Ⅲ。プリロードの適用方法
予圧を適用後に調整できるかどうかに基づいて、固定位置予圧または固定圧力予圧として分類できます。-深溝玉軸受は通常、固定位置の予圧を使用します。-
1. 固定-位置のプリロード
ベアリングの内輪と外輪の相対的な軸方向位置は、固定された予圧を実現するために機械的に固定されています。プリロード量は取り付け時に決定され、変更することはできません。一般的な方法には次のようなものがあります。
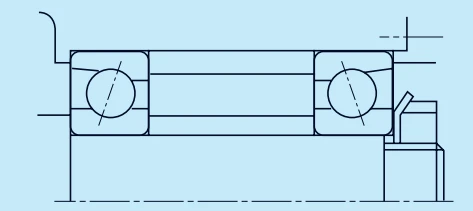
①ロックナットを使用する場合:ナットはベアリングの内輪をシャフトの肩部またはスペーサーに押し付けます。
②プレグラウンドスペーサーの使用:-正確に計算された長さの精密研磨スペーサーが 2 つのベアリングの内輪または外輪の間に配置されます。{0}}エンドキャップまたはナットで締め付ける場合、スペーサーの長さによって予圧量が決まります。これは最も一般的で信頼性の高い方法です。
③エンドキャップの調整:ベアリングハウジングのエンドキャップの位置を調整することで、ベアリングの外輪を締め付けます。
2. 定圧予圧
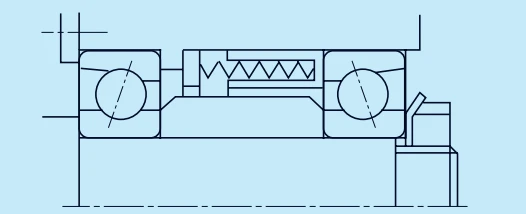
バネ(皿バネ、コイルバネ)などの弾性要素を用いて軸受に一定の予圧を与える方式です。その利点は、ベアリングの温度上昇や摩耗にもかかわらず予圧が安定していることです。この方法は深溝玉軸受では比較的一般的ではなく、アンギュラ玉軸受ではより一般的です。
Ⅳ 予圧の推定と影響要因
プリロードは正確に計算された値ではありません。むしろ、これは動作条件と目的(剛性、精度、寿命)に基づいた包括的なトレードオフと推定を必要とする工学パラメータです。{0}
経験則として、予荷重は通常、予想される最大使用荷重の 20% ~ 30% です。高速アプリケーションの場合、発熱を抑えるために予圧を低くする必要があります。高い剛性が必要な用途では、予圧を適切に増加させることができます。
予圧量と予圧力の関係: 予圧が適用された後、軸受内の軸方向の変位 (つまり、予圧 δ) と結果として生じる予圧力 (F₀) の間には非線形の関係があり、これはヘルツ接触理論に従います。一般に、予圧は予圧の 3/2 乗に比例します (F₀ ∝ δ^(3/2))。これは、予圧をわずかに増加させると、予圧が大幅に増加する可能性があることを意味します。
主な影響要因:
はめあい公差:ベアリング、シャフト、ハウジングの間のしまりばめにより、ベアリング本来のすきまが部分的に減少し、間接的に予圧が効果的に適用されます。
温度の影響:システムの動作中、ベアリングの内輪と外輪の間に温度差が生じる可能性があり、その結果、熱膨張率が異なり、事前設定された予圧が変化する可能性があります。通常、内輪の温度は外輪よりも高く、予圧が増加するため、設計時に考慮する必要があります。
加工エラー:シャフトのショルダー面とスペーサーの端面の直角度と平行度の誤差により、不均一な予圧が発生し、さらに追加の曲げモーメントが発生する可能性があります。
Ⅴ不適切な予圧の危険性
不十分な予圧: クリアランスを効果的に排除できないと、剛性が低下し、精度が低下し、振動や騒音が大きくなります。
過剰なプリロード: これはより一般的で危険な状況であり、次のような結果が生じます。
深刻な温度上昇: 摩擦が増加し、大幅な発熱が発生します。潤滑不良: 高温により、潤滑剤/グリースの性能低下や炭化が発生します。
疲労寿命は劇的に減少します。過度の接触応力は早期剥離につながります。
エネルギー消費量の増加: トルクの増加。
Ⅵ。結論と推奨事項
プリロードは両刃の剣です。-深溝玉軸受に予圧を与えることは、機器の性能を向上させる効果的な手段ですが、その適用は科学的かつ慎重でなければなりません。
明確な目的: まず、予圧の目的が剛性、精度の向上、または振動の抑制であるかどうかを明確にします。
節度:性能要件を満たしながら、可能な限り最小の予圧を使用してください。 「過負荷よりも過少負荷のほうが良い」が重要な設計原則です。
総合的な考慮事項:設計時には、フィット感、温度上昇、加工精度など、すべての影響要因を総合的に考慮する必要があります。
スペーサーを優先する:重要なベアリングをペアで使用する場合は、位置決めと予荷重のために事前に研磨されたスペーサーを使用することを強くお勧めします。{0}これは、プリロードを制御するための最も信頼性の高い方法です。
実践的な検証:最適な予圧値は、多くの場合、実験(温度上昇、振動、剛性のテストなど)による検証と調整を繰り返す必要があります。ほとんどの一般的な用途では、標準の深溝玉軸受は最小限のクリアランス (C0、CN) で動作します。予圧技術は主に、特別な性能要件を必要とする精密機械や産業機器で使用されます。